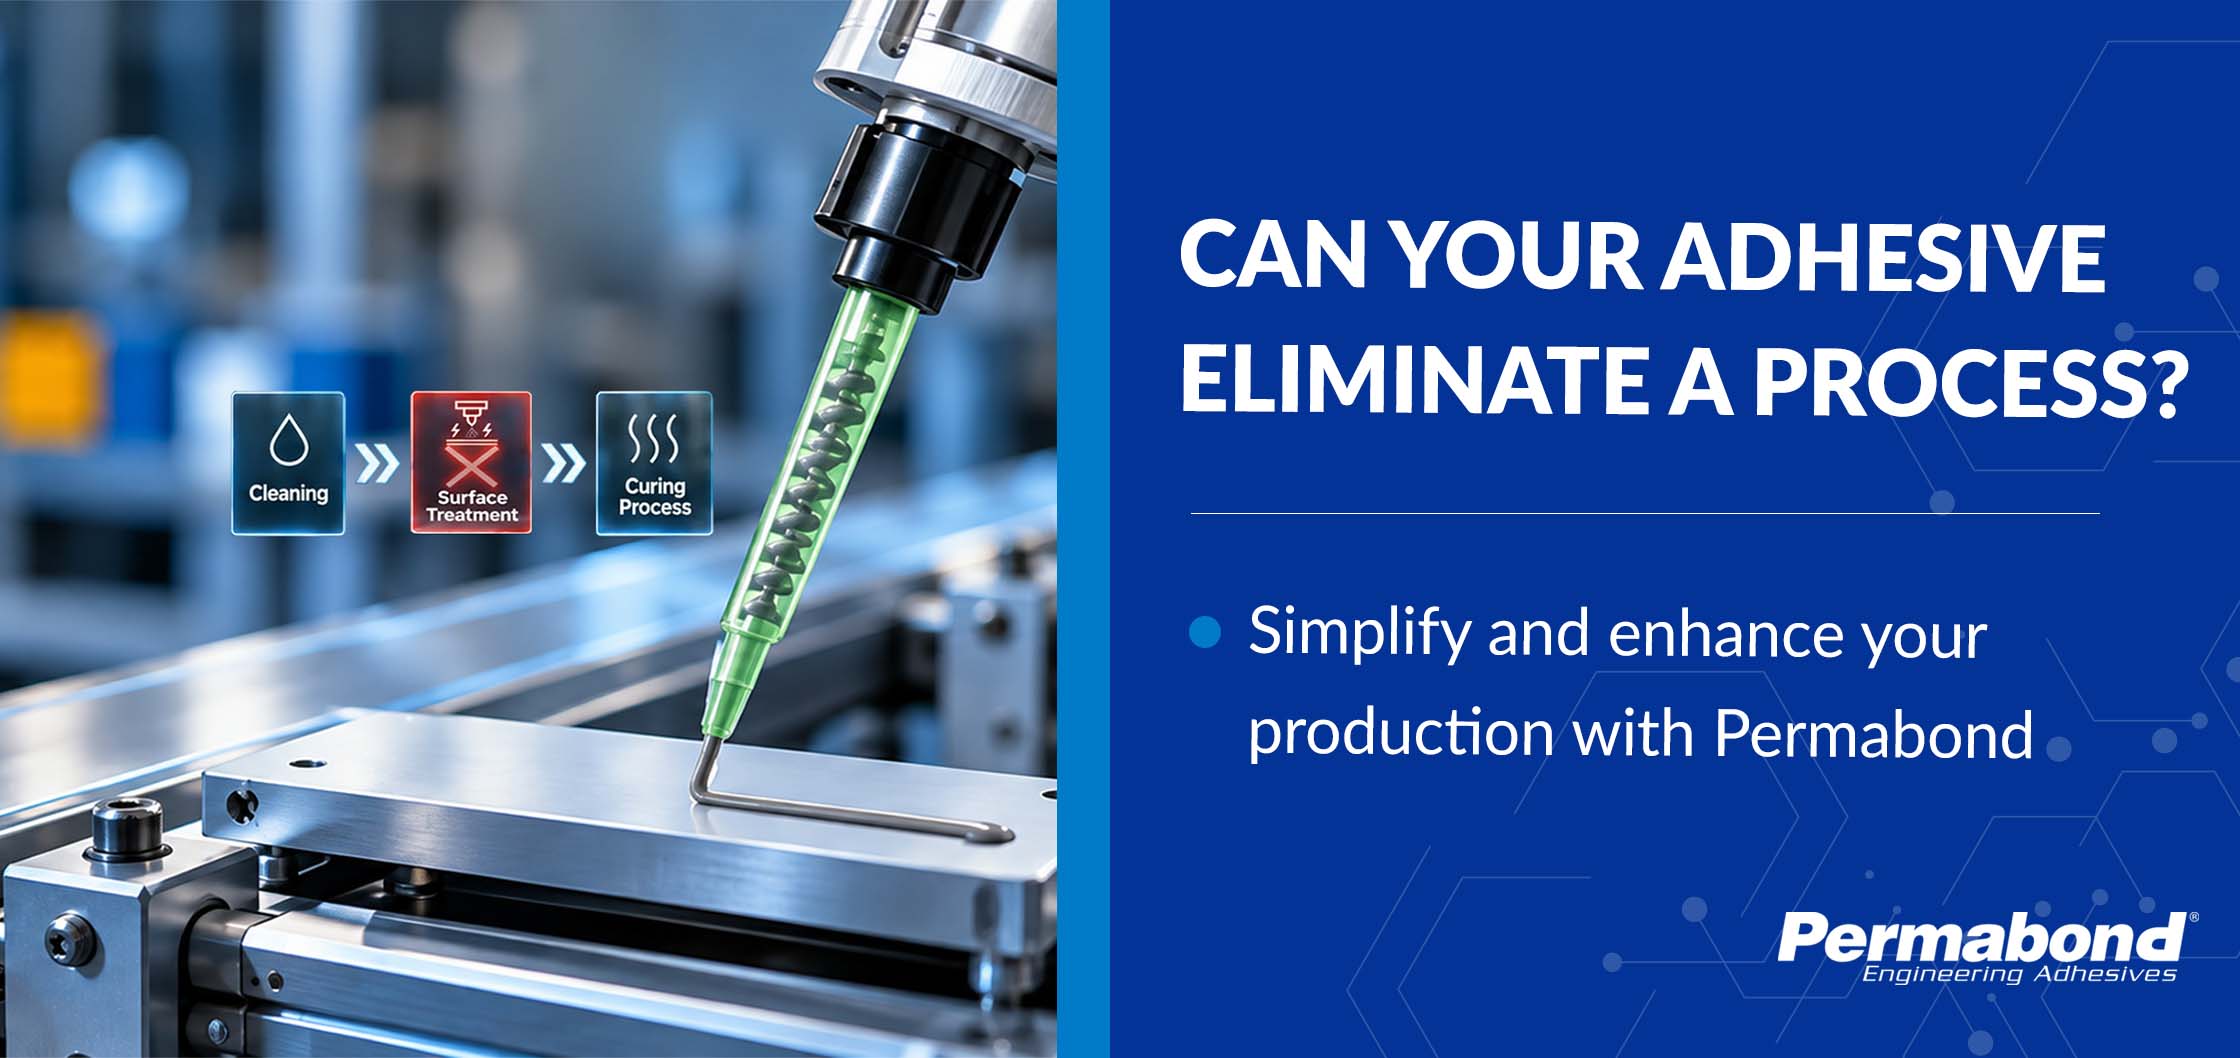
Ponte al final de una línea de encolado típica y mira hacia atrás a lo largo de ella. El dispensador que aplica el adhesivo suele ser uno de los elementos más pequeños que hay allí. La mayor parte del espacio, y una buena parte del coste, se destina a la preparación de la superficie. Puede que haya un tanque de grabado y estaciones de enjuague para el aluminio, una unidad de llama o plasma para el polipropileno, y una cabina donde se pulveriza imprimación con disolvente sobre las piezas bajo un sistema de extracción por arriba.
Nada de eso está ahí por casualidad. La preparación de la superficie suele ser lo que hace que la adhesión funcione. Pero cada paso conlleva sus propios productos químicos, consumo de energía, mantenimiento y formación. Cada uno de ellos supone otra posibilidad de que algo salga un poco mal en un turno ajetreado.
Así que, cuando la gente habla de «adhesivos más seguros», la conversación suele quedarse demasiado limitada. Tiende a centrarse solo en el adhesivo en sí: su clasificación de peligro, sus etiquetas y lo que dice la ficha de datos de seguridad. Esas cosas son importantes, claro. Pero también vale la pena plantearse una segunda pregunta. Si usáramos otro adhesivo, ¿podríamos dejar de hacer algo potencialmente peligroso a la hora de preparar los materiales para pegarlos?
No te fijes solo en la etiqueta
La ficha de datos de seguridad de un adhesivo describe un solo producto. No te dirá nada sobre el ácido, el soplete o la imprimación de los que depende el resto del proceso. Un adhesivo con una clasificación de riesgo ligeramente peor puede seguir siendo, en general, más seguro para la fábrica, si te permite eliminar un paso que era mucho más peligroso.
Eso no quiere decir que un adhesivo pueda sustituir a cualquier proceso. A menudo, no es así. Pero a la hora de elegir un adhesivo, hay que tener en cuenta si es necesaria la preparación de la superficie, además de la resistencia, el tiempo de curado y el coste.
Tres lugares en los que puede marcar una diferencia de verdad
1. Unir aluminio sin baño ácido
El aluminio se utiliza mucho en la unión de materiales, y no siempre es fácil. El óxido que se forma de forma natural en su superficie es débil y cambia constantemente, por lo que la preparación química de la superficie ha sido durante mucho tiempo el método habitual. Tanto el decapado cromo-sulfúrico (FPL) como el anodizado con ácido fosfórico dan resultados excelentes. Pero también requieren tanques de ácido, enjuague, neutralización y tratamiento de residuos, y los procesos más antiguos utilizan cromatos.
Los adhesivos a base de metacrilato de metilo (MMA) suelen adherirse bien a los metales sin necesidad de una preparación significativa de la superficie. Son capaces de adherirse a través de una ligera capa de aceite y de capas de óxido hasta llegar al material base que hay debajo, lo que elimina la necesidad de una preparación exhaustiva de la superficie.
Los adhesivos para acrílico endurecido son mucho menos exigentes. Fíjate en el Permabond TA4550. En su ficha técnica se indica que la superficie debe estar limpia, seca y libre de grasa. Para el aluminio, el cobre y sus aleaciones, se añade un ligero lijado con lija o algo similar, lo justo para eliminar la capa de óxido. No hace falta realizar ningún tratamiento de grabado.
El TA4550 es un acrílico reforzado de dos componentes, en proporción 2:1, de bajo olor. A temperatura ambiente, se fija en 5 o 6 minutos y se cura por completo al cabo de 24 horas. Sobre aluminio, alcanza una resistencia al cizallamiento de entre 24 y 28 N/mm² (3.481 a 4.062 psi). También une plásticos, así que puedes pegar un soporte de aluminio directamente a una pieza de nailon. Cuando Permabond probó la unión de aluminio con nailon 6,6, el nailon se rompió antes que la unión, a más de 6 N/mm² (870 psi).
Si la pieza está a la intemperie
La abrasión por sí sola no siempre es suficiente para las piezas expuestas a la sal, la humedad o las inclemencias del tiempo. En esos casos, vale la pena plantearse usar la imprimación Permabond 2K. La superficie se sigue desengrasando y lijando, y luego se pulveriza una fina capa de imprimación antes de la unión. En comparación con el proceso de grabado, es un pequeño paso adicional.
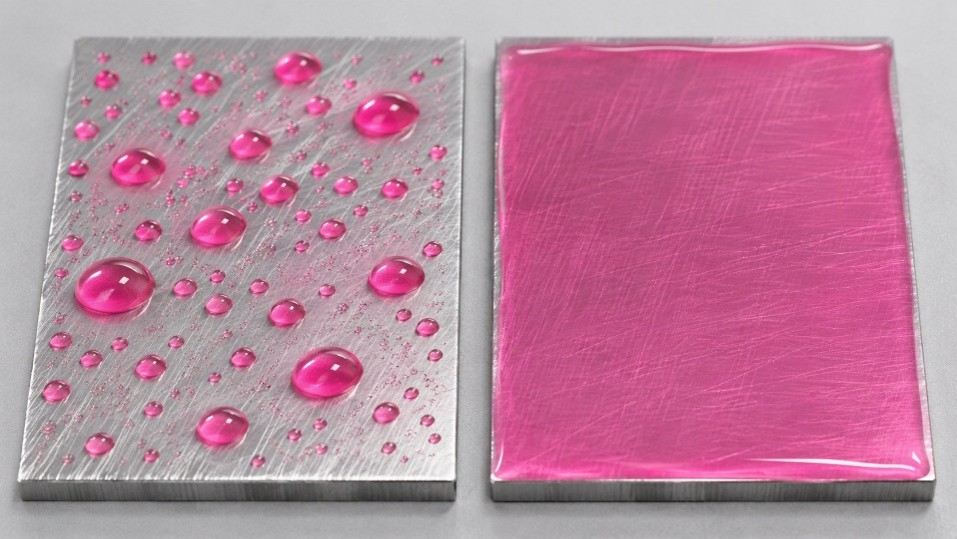
La imprimación contiene un promotor de adhesión y ayuda a proteger el metal de la corrosión. Las pruebas de niebla salina de Permabond en aluminio pulido, unido con un acrílico estructural, mostraron una mayor durabilidad cuando se utilizó la imprimación. Además, tiene una ventaja práctica. La imprimación es de color rosa, así que el operario puede saber de un vistazo si una pieza está lista. Si se forman gotas, la superficie necesita más trabajo. Si se extiende uniformemente formando una película lisa, adelante, puedes pegar.
Una advertencia. En algunos sectores, sobre todo en el aeroespacial, el proceso de grabado o anodizado está especificado en las especificaciones técnicas. Un nuevo adhesivo no va a cambiar eso por sí solo, y cualquier cambio tendría que pasar por un proceso de homologación.
2. Unir polipropileno y polietileno sin llama ni plasma
El polipropileno y el polietileno se usan en depósitos, carcasas, tuberías e interiores de coches. Cualquiera que haya intentado pegarlos sabe que son todo un reto. Su energía superficial es tan baja que la mayoría de los adhesivos nunca la humedecen bien. El adhesivo se queda encima, se seca y luego se despega sin dejar rastro.
La preparación estándar de la superficie se hace con llama, corona o plasma. Funciona, pero cada método necesita su propio equipo y energía, y el tratamiento con llama implica tener una llama abierta en la fábrica. Además, el efecto del tratamiento se va perdiendo con el tiempo, así que a menudo hay que unir las piezas dentro de un plazo determinado.
La gama TA46XX de Permabond une estos plásticos y no necesita imprimación ni ningún tratamiento superficial. Estas son las resistencias al cizallamiento que aparecen en la ficha técnica del TA4605 (ISO 4587):
| Sustrato | Resistencia al cizallamiento | Modo de rotura |
| HDPE | 15 N/mm² (2 175 psi) | Adhesivo |
| Polipropileno | >8 N/mm² (>1 200 psi) | Sustrato |
| Polietileno | >7 N/mm² (>1 000 psi) | Soporte |
| EPDM | >3,5 N/mm² (>500 psi) | Soporte |
| PTFE | 1,5 N/mm² (220 psi) | Sustrato |
El fallo del sustrato significa que el plástico se rompió, se estiró o se deformó antes de que cediera la unión. Eso fue lo que pasó con el polipropileno, el polietileno, el EPDM y el PTFE, así que esas cifras muestran el límite del plástico, no el de la unión. El HDPE es la excepción. En este caso, fue la propia unión la que cedió, por eso su cifra es más alta que las demás.
Aún así, necesitas que la pieza esté limpia antes de pegarla. Es habitual que los componentes moldeados tengan restos de agentes desmoldeantes, así que límpialos con isopropanol (IPA) y deja que se evapore por completo. Esa es la única preparación que necesitas.
Hay varios tipos para adaptarse a diferentes aplicaciones. El TA4605 es el que se seca más rápido. Es un gel espeso que no se descuelga, con microperlas que mantienen la línea de unión con un grosor controlado en huecos de hasta 1 mm (0,04 pulgadas). El TA4610 te da más tiempo para trabajar en piezas más grandes. El TA4611 es transparente y más fluido, lo que lo hace ideal para uniones muy ajustadas, y el TA4631 tiene menos olor. Todos los tipos también adhieren metales, materiales compuestos y la mayoría de los demás plásticos.
3. Usar menos disolvente durante el proceso
Una preparación de la superficie más breve suele significar menos disolvente. Al eliminar una imprimación de poliolefina, se elimina del edificio un producto a base de disolvente, junto con los controles de almacenamiento y exposición que conlleva. Al eliminar un decapante de aluminio, a menudo se eliminan también el desengrasado, el aclarado y la neutralización. Y cuando las piezas pasan por menos etapas, los operarios las manipulan menos y no tienen que volver a limpiarlas tan a menudo.
Sin embargo, los disolventes no siempre desaparecen por completo. Las piezas tienen que estar razonablemente limpias, y a algunas aún hay que pasarles un paño con alcohol isopropílico. Dicho esto, los acrílicos endurecidos son mejores que muchos adhesivos a la hora de eliminar la suciedad ligera y la grasa, así que, dependiendo de la aplicación, la limpieza con disolvente no siempre es necesaria. Además, estos productos conllevan sus propios riesgos y algunos tienen un olor fuerte, así que lee la ficha de datos de seguridad y asegúrate de que la zona esté bien ventilada. Lo mismo vale para la imprimación 2K. Lo que buscas es reducir el riesgo en toda la línea, en lugar de un producto que sea «seguro» solo sobre el papel.
Probando el cambio
Aquí tienes una comparación entre las dos rutas.
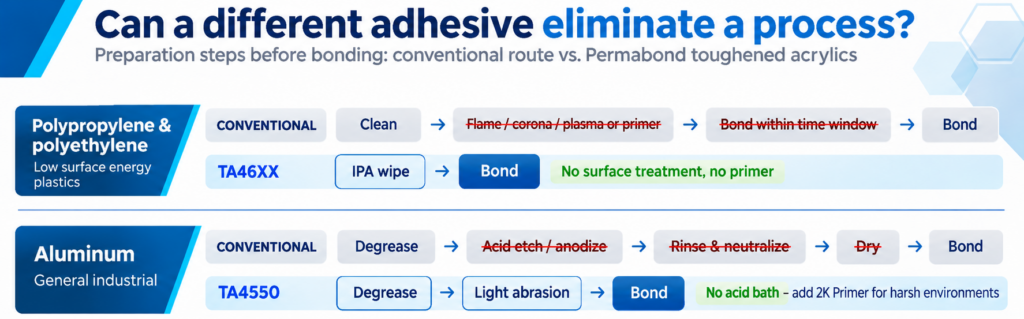
No hay dos líneas de producción iguales, así que la única forma de saber si puedes eliminar un paso es probándolo. Haz una lista de todo lo que ocurre en torno a la unión: limpieza, tratamiento, imprimación, tiempo de espera e inspección. Elige los pasos de los que más te gustaría prescindir. A continuación, une algunas piezas reales de ambas formas, somételas al calor, la humedad, los productos químicos y las cargas a las que se enfrentarán durante su uso, y compara los resultados.
Al hacerlo, ten en cuenta las limitaciones del adhesivo. El TA4605 rellena huecos de hasta 1 mm (0,04 pulgadas), funciona a temperaturas de hasta -55 °C (-67 °F) y puede afectar a algunos termoplásticos, así que comprueba primero la compatibilidad. El TA4550 rellena huecos de hasta 5 mm (0,2 pulgadas).
Si se aprueba el proceso más sencillo, las ventajas van más allá del bono. Hay menos maquinaria que manejar, menos productos químicos que almacenar y es más fácil mantener la uniformidad del proceso.
Una forma diferente de plantearse lo de «más seguro»
Puede que el dispensador sea el elemento más pequeño de la línea de producción, pero lo que hay dentro influye mucho en lo que pasa a su alrededor. Juzgar un adhesivo solo por su etiqueta de peligro es como ver solo la mitad de la historia. Es igual de útil preguntarte qué preparación de la superficie te permite saltarte con ese adhesivo, ya sea un baño de ácido, una unidad de plasma o una imprimación con disolvente. No se pueden eliminar todos los pasos, y debes comprobar cada cambio con piezas reales. Sin embargo, cuando se puede, acabas teniendo un proceso más sencillo y una fábrica más limpia. Esa es una mejora en seguridad que la ficha técnica no te muestra.
¿Te estás planteando si podrías eliminar algún paso de tu línea de producción? El equipo técnico de Permabond puede ayudarte a averiguarlo. Cuéntanos qué es lo que estás uniendo y cómo preparas las piezas actualmente, y te sugeriremos un tipo de producto para que lo pruebes y te ayudaremos a planificar las pruebas. Tanto si se trata de una sola unión como de toda una línea de producción, merece la pena hablarlo antes de invertir en nuevos equipos de tratamiento o de introducir más productos químicos en la planta de producción. El proceso más sencillo suele ser el que tiene menos pasos, y el adhesivo adecuado puede ser justo lo que necesitas para conseguirlo. Contáctanos ¡Para hablar sobre tu aplicación o para pedir una muestra del TA4550 o de la gama TA46XX! Te informamos de que…
Permabond le ayudará a elegir el adhesivo correcto para su aplicación.
Los productos Permabond se comercializan a través de distribuidores en todo el mundo.
Permabond es una compañía que cuenta con la certificación ISO QMS Certified.