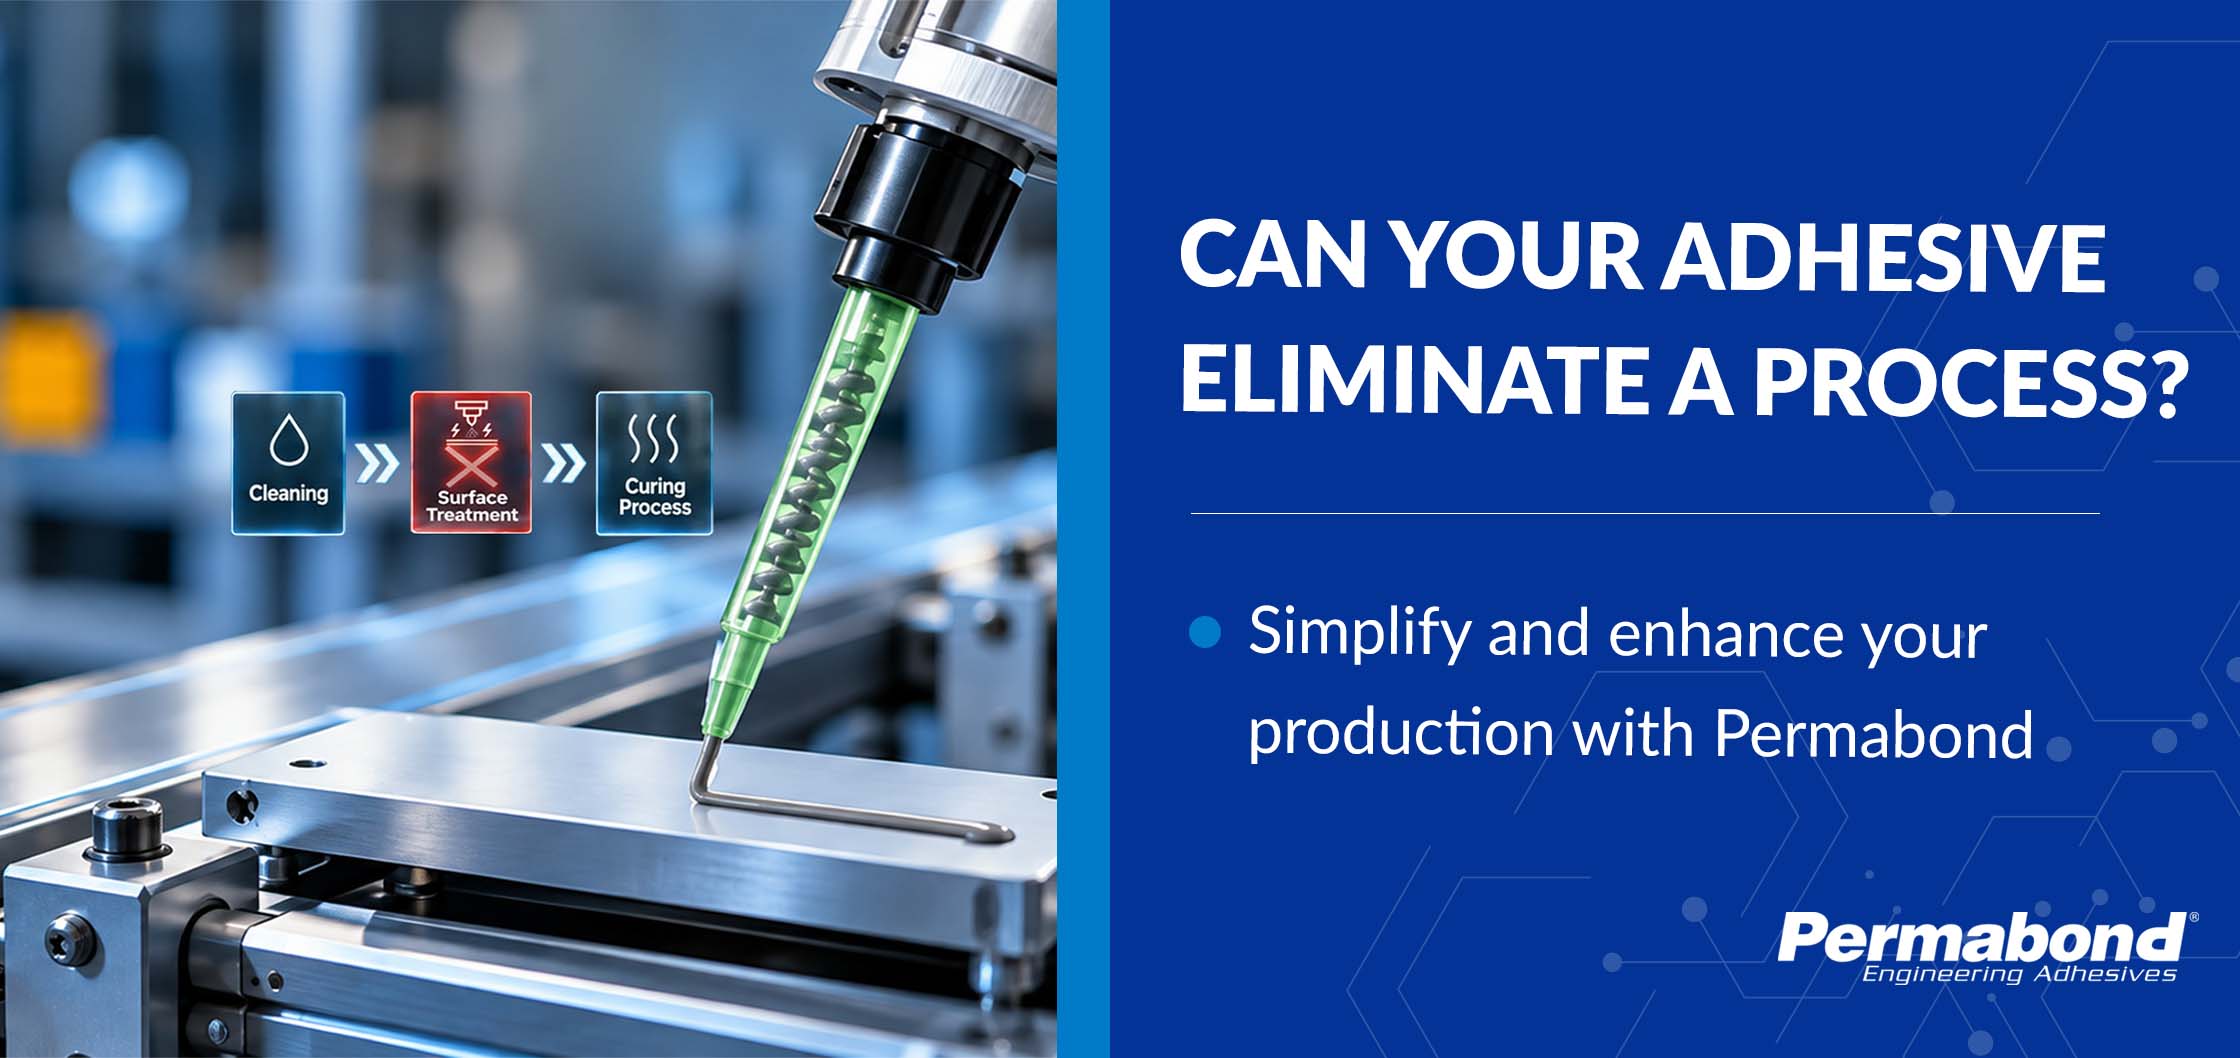
Stellen Sie sich ans Ende einer typischen Klebelinie und blicken Sie die Linie entlang zurück. Der Dosierer, der den Klebstoff tatsächlich aufträgt, ist oft eines der kleinsten Geräte dort. Der größte Teil des Platzbedarfs und ein erheblicher Teil der Kosten entfallen auf die Oberflächenvorbereitung. Möglicherweise gibt es einen Ätztank und Spülstationen für Aluminium, eine Flammen- oder Plasmaeinheit für Polypropylen sowie eine Kabine, in der unter einer Abzugshaube Lösungsmittelprimer auf die Teile gesprüht wird.
Nichts davon ist Zufall. Oft ist es gerade die Oberflächenvorbereitung, die für eine gute Haftung sorgt. Doch jeder Schritt bringt seinen eigenen Chemikalienverbrauch, Energieaufwand, Wartungsaufwand und Schulungsbedarf mit sich. Jeder einzelne Schritt ist eine weitere Gelegenheit, dass in einer hektischen Schicht etwas schiefgehen könnte.
Wenn also von „sichereren Klebstoffen“ die Rede ist, ist die Diskussion oft zu eng gefasst. Sie beschränkt sich meist auf den Klebstoff selbst: seine Gefahrenklassifizierung, seine Kennzeichnungen und die Angaben im Sicherheitsdatenblatt. Diese Dinge sind natürlich wichtig. Aber es lohnt sich, auch eine zweite Frage zu stellen. Wenn wir einen anderen Klebstoff verwenden würden, könnten wir dann auf einen möglicherweise gefährlichen Arbeitsschritt verzichten, um unsere Materialien für die Verklebung vorzubereiten?
Schauen Sie hinter das Etikett
Das Sicherheitsdatenblatt eines Klebstoffs beschreibt ein einzelnes Produkt. Es sagt nichts über die Säure, den Gasbrenner oder die Grundierung aus, von denen der Rest des Prozesses abhängt. Ein Klebstoff mit einer etwas schlechteren Gefahrenklasse kann dennoch insgesamt zu mehr Sicherheit in der Fabrik beitragen, wenn er es ermöglicht, einen Schritt wegzulassen, der weitaus gefährlicher war.
Das bedeutet jedoch nicht, dass ein Klebstoff jeden Prozess ersetzen kann. Oft ist dies nicht der Fall. Bei der Auswahl eines Klebstoffs sollte jedoch neben Festigkeit, Aushärtungszeit und Kosten auch berücksichtigt werden, ob eine Oberflächenvorbereitung erforderlich ist.
Drei Bereiche, in denen es wirklich etwas bewirken kann
1. Verklebung von Aluminium ohne Säurebad
Aluminium wird häufig verklebt, was nicht immer einfach ist. Das sich auf seiner Oberfläche auf natürliche Weise bildende Oxid ist schwach und unterliegt ständigen Veränderungen, weshalb die chemische Oberflächenvorbereitung seit langem der Standard ist. Sowohl das Chromsulfat-Ätzen (FPL) als auch das Phosphorsäure-Anodisieren liefern hervorragende Ergebnisse. Sie erfordern jedoch Säurebäder, Spülvorgänge, Neutralisierung und Abfallentsorgung, und bei den älteren Verfahren kommen Chromate zum Einsatz.
Klebstoffe auf Methylmethacrylat-Basis (MMA) haften im Allgemeinen gut auf Metallen, ohne dass eine nennenswerte Oberflächenvorbehandlung erforderlich ist. Sie können durch leichte Ölverschmutzungen und Oxidschichten hindurch bis zum darunterliegenden Grundmaterial haften, wodurch eine aufwendige Oberflächenvorbehandlung entfällt.
Klebstoffe für gehärtetes Acryl stellen weitaus geringere Anforderungen. Nehmen wir zum Beispiel Permabond TA4550. Laut Datenblatt muss die Oberfläche sauber, trocken und fettfrei sein. Bei Aluminium, Kupfer und deren Legierungen wird zusätzlich ein leichtes Anschleifen mit Schmirgelpapier oder Ähnlichem empfohlen, gerade so viel, dass die Oxidschicht entfernt wird. Ein Ätzen ist nicht erforderlich.
TA4550 ist ein zweikomponentiger, im Verhältnis 2:1 gemischter, geruchsarmer, zäher Acrylklebstoff. Bei Raumtemperatur härtet er innerhalb von 5 bis 6 Minuten an und ist nach 24 Stunden vollständig ausgehärtet. Auf Aluminium erreicht es eine Scherfestigkeit von 24 bis 28 N/mm² (3.481 bis 4.062 psi). Es haftet auch auf Kunststoffen, sodass eine Aluminiumhalterung direkt auf ein Nylonteil aufgebracht werden kann. Bei Tests von Permabond an einer Verbindung aus Aluminium und Nylon 6,6 brach das Nylon bei einer Festigkeit von über 6 N/mm² (870 psi) vor der Klebeverbindung.
Wenn das Bauteil im Freien eingesetzt wird
Bei Teilen, die Salz, Feuchtigkeit oder Witterungseinflüssen ausgesetzt sind, reicht das Schleifen allein nicht immer aus. In solchen Fällen ist der Einsatz von Permabond 2K Primer eine Überlegung wert. Die Oberfläche wird weiterhin entfettet und aufgeraut, anschließend wird vor dem Verkleben eine dünne Schicht Grundierung aufgesprüht. Im Vergleich zum Einsatz einer Ätzlinie ist dies ein kleiner zusätzlicher Schritt.
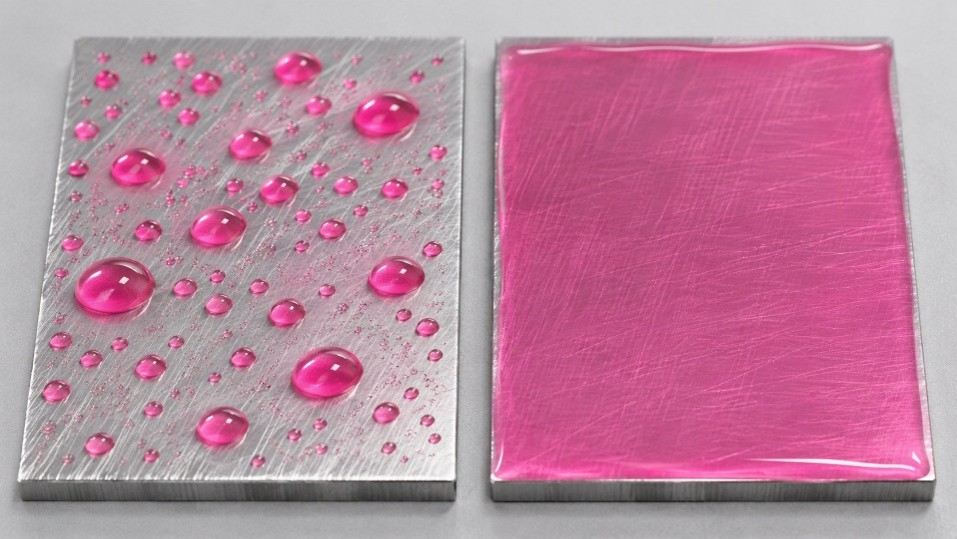
Die Grundierung enthält einen Haftvermittler und trägt dazu bei, das Metall vor Korrosion zu schützen. Die Salznebelprüfungen von Permabond an abgeschliffenem Aluminium, das mit einem strukturellen Acryl verklebt wurde, zeigten eine bessere Beständigkeit, wenn die Grundierung verwendet wurde. Es gibt auch einen praktischen Vorteil. Die Grundierung ist rosa, sodass der Anwender auf einen Blick erkennen kann, ob ein Bauteil bereit ist. Bildet sich eine Perle, muss die Oberfläche noch weiter bearbeitet werden. Wenn sich die Grundierung gleichmäßig zu einem flachen Film verteilt, kann mit dem Verkleben begonnen werden.
Eine kleine Warnung: In einigen Branchen, insbesondere in der Luft- und Raumfahrt, ist der Ätz- oder Eloxalprozess in der Spezifikation festgeschrieben. Ein neuer Klebstoff allein wird daran nichts ändern, und jede Änderung müsste eine Qualifizierung durchlaufen.
2. Verkleben von Polypropylen und Polyethylen ohne Flamme oder Plasma
Polypropylen und Polyethylen kommen in Tanks, Gehäusen, Rohrleitungen und im Fahrzeuginnenraum zum Einsatz. Wer schon einmal versucht hat, diese Materialien zu verkleben, weiß, dass dies eine Herausforderung darstellt. Ihre Oberflächenenergie ist so gering, dass die meisten Klebstoffe die Oberfläche nicht richtig benetzen. Der Klebstoff bleibt auf der Oberfläche liegen, härtet aus und lässt sich anschließend sauber ablösen.
Die übliche Oberflächenvorbehandlung erfolgt durch Flamme, Korona oder Plasma. Das funktioniert zwar, aber jede Methode erfordert eigene Geräte und Strom, und die Flammbehandlung bedeutet eine offene Flamme in der Fabrik. Außerdem lässt die Wirkung der Behandlung mit der Zeit nach, sodass die Teile oft innerhalb eines bestimmten Zeitfensters verklebt werden müssen.
Die TA46XX-Reihe von Permabond verklebt diese Kunststoffe und benötigt weder eine Grundierung noch eine Oberflächenbehandlung. Hier sind die Scherfestigkeiten aus dem Datenblatt des TA4605 (ISO 4587):
| Untergrund | Scherfestigkeit | Versagensart |
| HDPE | 15 N/mm² (2.175 psi) | Klebstoff |
| Polypropylen | >8 N/mm² (>1.200 psi) | Untergrund |
| Polyethylen | >7 N/mm² (>1.000 psi) | Untergrund |
| EPDM | >3,5 N/mm² (>500 psi) | Untergrund |
| PTFE | 1,5 N/mm² (220 psi) | Trägermaterial |
Unter „Substratversagen“ versteht man, dass der Kunststoff gebrochen, gedehnt oder verformt wurde, bevor die Verbindung nachgab. Dies war bei Polypropylen, Polyethylen, EPDM und PTFE der Fall, sodass diese Werte die Belastungsgrenze des Kunststoffs und nicht die der Verbindung widerspiegeln. HDPE bildet hier eine Ausnahme. Hier versagte die Verbindung selbst, weshalb der Wert höher ist als bei den anderen Materialien.
Vor dem Verkleben muss das Bauteil jedoch sauber sein. Da Formtrennmittel häufig auf Formteilen zu finden sind, wischen Sie diese mit Isopropanol (IPA) ab und lassen Sie das Mittel vollständig verdunsten. Das ist die einzige Vorbereitung, die erforderlich ist.
Es gibt verschiedene Typen für unterschiedliche Anwendungsbereiche. TA4605 härtet am schnellsten aus. Es handelt sich um ein dickflüssiges Gel, das nicht absackt und Mikroperlen enthält, die die Klebefuge in Spalten von bis zu 1 mm (0,04 Zoll) auf einer kontrollierten Dicke halten. TA4610 bietet Ihnen mehr Verarbeitungszeit bei größeren Bauteilen. TA4611 ist transparent und dünnflüssiger, was sich für eng anliegende Fugen eignet, und TA4631 ist geruchsärmer. Jede Variante verbindet zudem Metalle, Verbundwerkstoffe und die meisten anderen Kunststoffe.
3. Geringerer Lösungsmittelverbrauch während des gesamten Prozesses
Eine kürzere Oberflächenvorbereitung bedeutet in der Regel einen geringeren Lösungsmittelverbrauch. Durch das Entfernen einer Polyolefin-Grundierung entfällt der Einsatz eines lösungsmittelhaltigen Produkts im Gebäude, ebenso wie die damit verbundenen Lagerungs- und Expositionskontrollen. Das Entfernen einer Aluminiumätzung macht oft auch das Entfetten, Spülen und Neutralisieren überflüssig. Und wenn Teile weniger Bearbeitungsschritte durchlaufen, werden sie von den Bedienern weniger oft angefasst und müssen nicht so häufig nachgereinigt werden.
Lösungsmittel verschwinden jedoch nicht immer vollständig. Die Teile müssen dennoch einigermaßen sauber sein, und manche werden weiterhin mit IPA abgewischt. Allerdings sind gehärtete Acrylate besser als viele Klebstoffe darin, leichte Verunreinigungen und Fett zu durchdringen, sodass je nach Anwendung eine Reinigung mit Lösungsmitteln nicht immer notwendig ist. Außerdem bergen sie ihre eigenen Gefahren, und manche haben einen starken Geruch; lesen Sie daher das Sicherheitsdatenblatt und sorgen Sie für eine gute Belüftung des Arbeitsbereichs. Das Gleiche gilt für 2K-Primer. Ihr Ziel sollte es sein, das Risiko über die gesamte Produktpalette hinweg zu minimieren, anstatt sich auf ein Produkt zu verlassen, das auf dem Papier „sicher“ erscheint.
Die Änderung testen
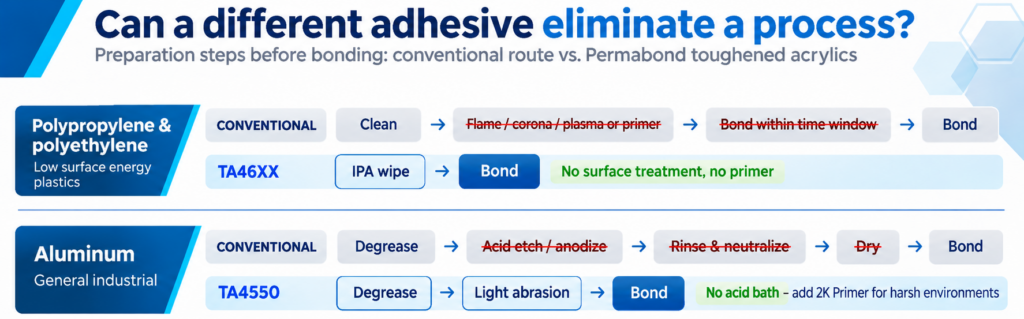
Hier sehen Sie einen Vergleich der beiden Routen.
Keine zwei Produktionslinien sind gleich. Daher lässt sich nur durch Ausprobieren herausfinden, ob sich ein Arbeitsschritt weglassen lässt. Listen Sie alle Vorgänge rund um die Verklebung auf: Reinigung, Vorbehandlung, Grundierung, Wartezeiten und Prüfung. Wählen Sie die Schritte aus, auf die Sie am liebsten verzichten würden. Kleben Sie dann einige echte Teile auf beide Arten, setzen Sie sie den Temperaturen, der Feuchtigkeit, den Chemikalien und den Belastungen aus, denen sie im Einsatz ausgesetzt sein werden, und vergleichen Sie die Ergebnisse.
Beachten Sie dabei die Grenzen des Klebstoffs. TA4605 füllt Spalten von bis zu 1 mm (0,04 Zoll), ist bis zu -55 °C (-67 °F) einsetzbar und kann bei einigen Thermoplasten zu Beeinträchtigungen führen; prüfen Sie daher zunächst die Verträglichkeit. TA4550 füllt Spalten von bis zu 5 mm (0,2 Zoll).
Sollte das einfachere Verfahren angenommen werden, gehen die Vorteile über die Anleihe hinaus. Es muss weniger Ausrüstung betrieben werden, es müssen weniger Chemikalien gelagert werden, und das Verfahren lässt sich leichter konsistent aufrechterhalten.
Eine andere Sichtweise auf das Thema „Sicherheit“
Der Spender mag zwar das kleinste Bauteil in der Produktionslinie sein, doch sein Inhalt hat großen Einfluss auf vieles, was um ihn herum geschieht. Einen Klebstoff allein anhand seines Gefahrenetiketts zu beurteilen, gibt nur ein unvollständiges Bild wieder. Genauso wichtig ist es zu fragen, auf welche Oberflächenvorbereitung man dank des Klebstoffs verzichten kann – sei es ein Säurebad, eine Plasmaanlage oder eine Lösungsmittelgrundierung. Nicht jeder Schritt lässt sich weglassen, und jede Änderung muss an echten Bauteilen getestet werden. Wo dies jedoch möglich ist, erhält man einen einfacheren Prozess und eine sauberere Produktionsstätte. Das ist ein Sicherheitsgewinn, den das Datenblatt nicht verrät.
Sie überlegen, ob ein Arbeitsschritt in Ihrer Fertigungslinie wegfallen könnte? Das technische Team von Permabond kann Ihnen dabei helfen, dies herauszufinden. Teilen Sie uns mit, was Sie verkleben und wie Sie die Teile derzeit vorbereiten, und wir schlagen Ihnen einen Typ zum Testen vor und helfen Ihnen bei der Planung der Tests. Ganz gleich, ob es um eine einzelne Verbindung oder eine ganze Produktionslinie geht – es lohnt sich, mit uns zu sprechen, bevor Sie in neue Behandlungsanlagen investieren oder weitere Chemikalien in Ihre Fertigung einführen. Der einfachste Prozess ist oft der mit den wenigsten Schritten, und der richtige Klebstoff könnte genau das sein, was Sie dafür brauchen. Kontaktieren Sie uns um Ihre Anwendung zu besprechen oder ein Muster des TA4550 oder der TA46XX-Reihe anzufordern!
Permabond hilft Ihnen, den richtigen Klebstoff für Ihre Anwendung auszuwählen.
Produkte von Permabond sind über Vertriebshändler in allen Teilen der Welt zu beziehen. Hier können Sie unsere Vertriebshändler finden.
Permabond ist ein nach ISO QMS zertifiziertes Unternehmen.