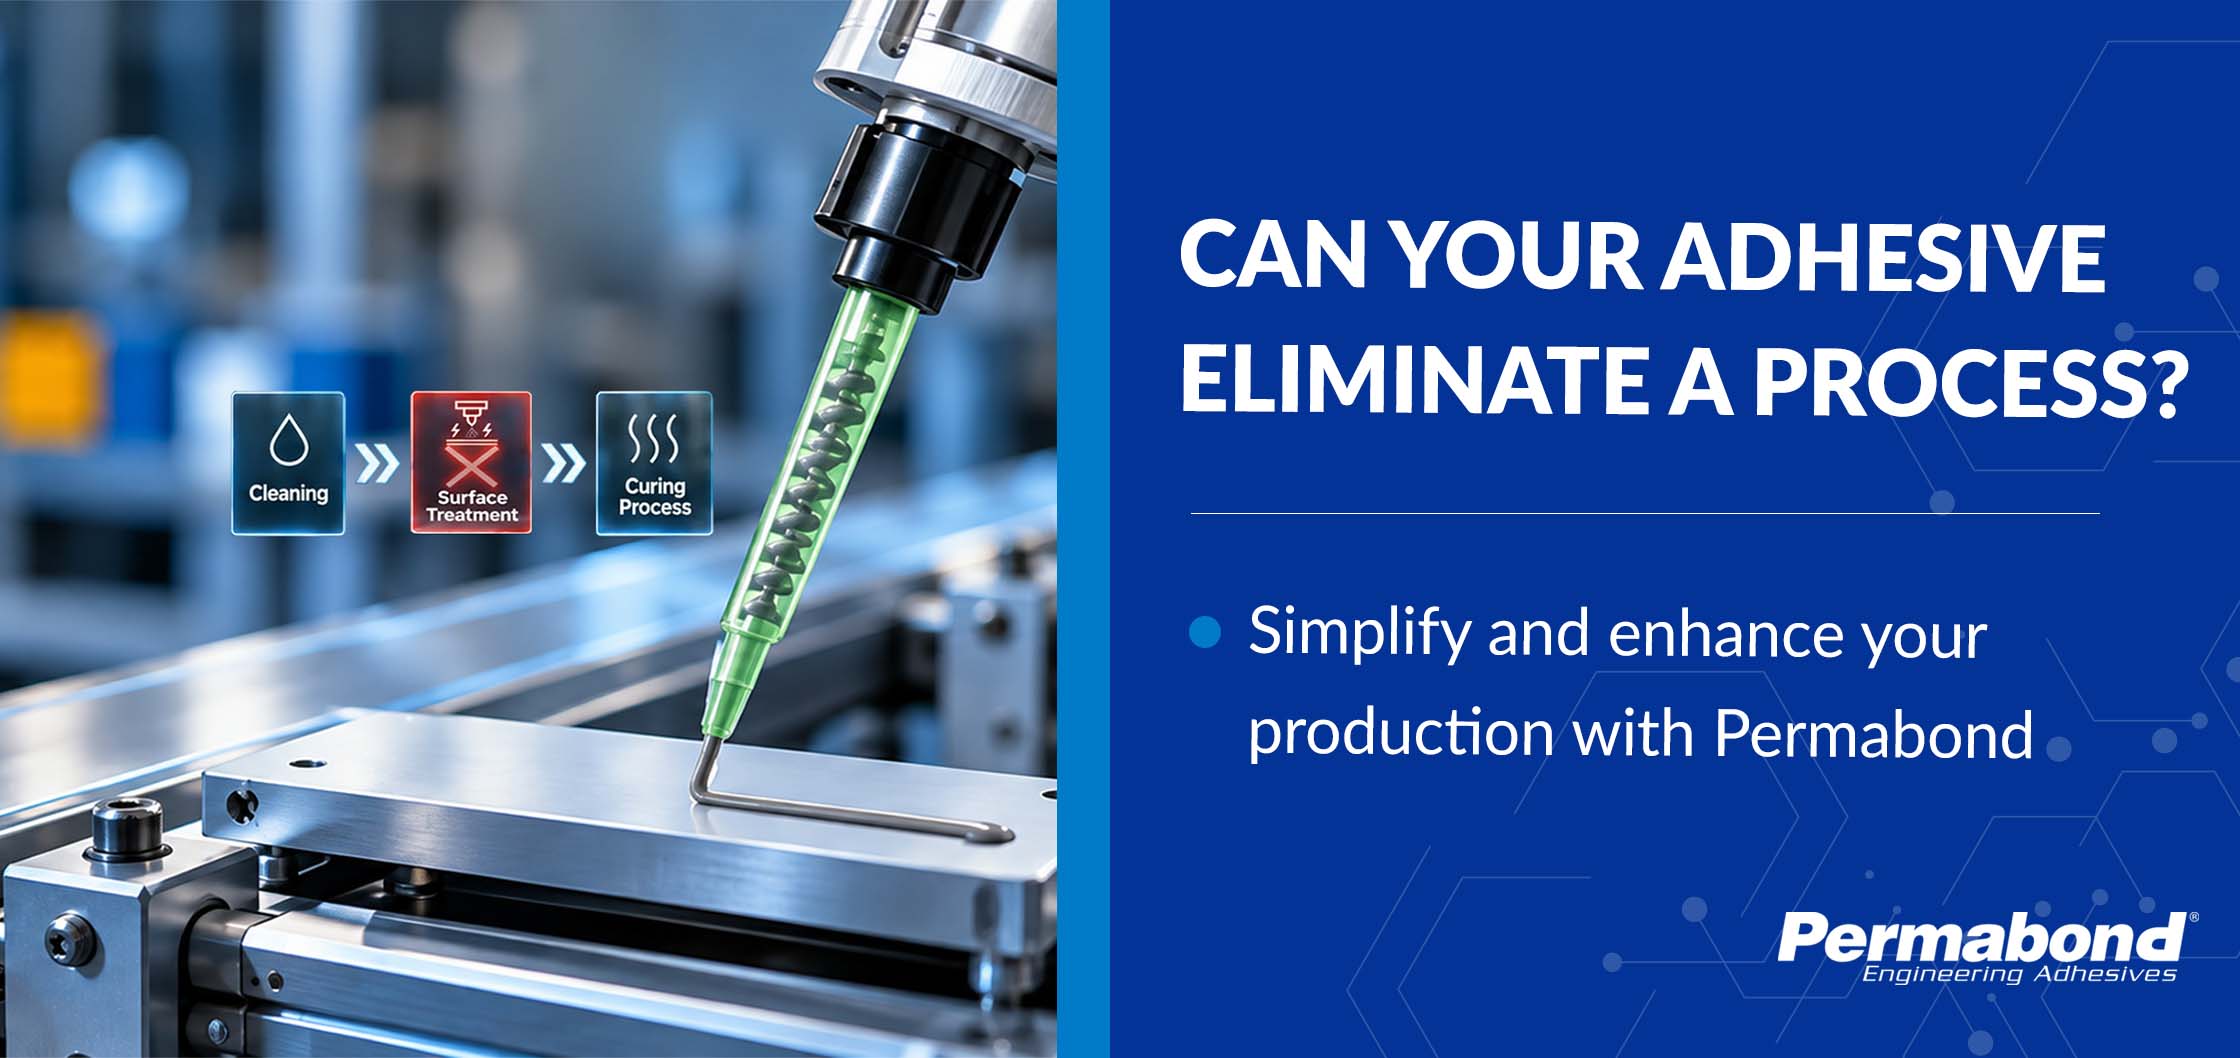
Placez-vous au bout d’une ligne d’encollage classique et observez-la dans son ensemble. Le distributeur qui applique effectivement la colle est souvent l’un des éléments les plus petits de l’installation. La majeure partie de l’espace, ainsi qu’une part importante des coûts, est consacrée à la préparation des surfaces. On peut y trouver une cuve de décapage et des postes de rinçage pour l’aluminium, un appareil à flamme ou à plasma pour le polypropylène, ainsi qu’une cabine où un apprêt à base de solvant est pulvérisé sur les pièces sous un système d’aspiration par le haut.
Rien de tout cela n’est le fruit du hasard. C’est souvent la préparation de la surface qui garantit la qualité de l’adhérence. Mais chaque étape implique l’utilisation de produits chimiques, une consommation d’énergie, des opérations d’entretien et une formation spécifiques. Chacune d’entre elles représente un risque supplémentaire de voir quelque chose tourner légèrement mal lors d’un service très chargé.
Ainsi, lorsque l’on parle d’« adhésifs plus sûrs », le débat est souvent trop restreint. Il a tendance à se limiter à l’adhésif lui-même : sa classification de danger, ses étiquettes et ce qui figure sur la fiche de données de sécurité. Ces éléments ont bien sûr leur importance. Mais il convient également de se poser une deuxième question. Si nous utilisions un autre adhésif, pourrions-nous cesser de recourir à une pratique potentiellement dangereuse pour préparer nos matériaux en vue du collage ?
Ne vous arrêtez pas à l’étiquette
La fiche de données de sécurité d’un adhésif décrit un seul produit. Elle ne vous renseignera pas sur l’acide, le brûleur à gaz ou l’apprêt dont dépend le reste du processus. Un adhésif présentant un niveau de dangerosité légèrement plus élevé peut tout de même permettre de rendre une usine globalement plus sûre, s’il vous permet de supprimer une étape qui était bien plus dangereuse.
Cela ne signifie pas pour autant qu’un adhésif puisse se substituer à n’importe quel procédé. Souvent, ce n’est pas le cas. Toutefois, lors du choix d’un adhésif, il convient de déterminer si une préparation de surface est nécessaire, tout en tenant compte de la résistance, du temps de durcissement et du coût.
Trois domaines où cela peut vraiment faire la différence
1. Collage de l’aluminium sans bain d’acide
L’aluminium fait souvent l’objet d’opérations de collage, ce qui n’est pas toujours aisé. L’oxyde qui se forme naturellement à sa surface est fragile et en constante évolution, ce qui explique pourquoi la préparation chimique de la surface a longtemps été la méthode par défaut. La gravure au chrome-sulfurique (FPL) et l’anodisation à l’acide phosphorique donnent toutes deux d’excellents résultats. Elles nécessitent toutefois des cuves d’acide, des opérations de rinçage, de neutralisation et de traitement des déchets, et les procédés plus anciens utilisent des chromates.
Les adhésifs à base de méthacrylate de méthyle (MMA) adhèrent généralement bien aux métaux sans nécessiter de préparation de surface particulière. Ils peuvent adhérer à travers une légère contamination par de l’huile et des couches d’oxyde pour atteindre le matériau de base sous-jacent, ce qui évite ainsi de devoir procéder à une préparation de surface approfondie.
Les adhésifs pour acrylique trempé sont beaucoup moins exigeants. Prenons l’exemple du Permabond TA4550. Sa fiche technique préconise une surface propre, sèche et exempte de graisse. Pour l’aluminium, le cuivre et leurs alliages, elle recommande un léger ponçage à l’aide d’une toile émeri ou d’un produit similaire, juste ce qu’il faut pour éliminer la couche d’oxyde. Il n’est pas nécessaire de procéder à une attaque chimique.
Le TA4550 est un acrylique renforcé à deux composants, dans un rapport de mélange de 2:1, à faible odeur. À température ambiante, il prend en 5 à 6 minutes et est entièrement durci au bout de 24 heures. Sur l’aluminium, il atteint une résistance au cisaillement de 24 à 28 N/mm² (3 481 à 4 062 psi). Il permet également de coller des plastiques ; ainsi, un support en aluminium peut être fixé directement sur une pièce en nylon. Lors des essais réalisés par Permabond sur un assemblage d’aluminium et de nylon 6,6, c’est le nylon qui s’est rompu avant le joint, à une résistance supérieure à 6 N/mm² (870 psi).
Si la pièce est exposée à l’extérieur
Le ponçage seul ne suffit pas toujours pour les pièces exposées au sel, à l’humidité ou aux intempéries. Dans ce cas, il convient d’envisager l’utilisation de l’apprêt Permabond 2K. La surface est tout d’abord dégraissée et poncée, puis une fine couche d’apprêt est pulvérisée avant le collage. Comparé à la mise en place d’une ligne de décapage, cela ne représente qu’une petite étape supplémentaire.
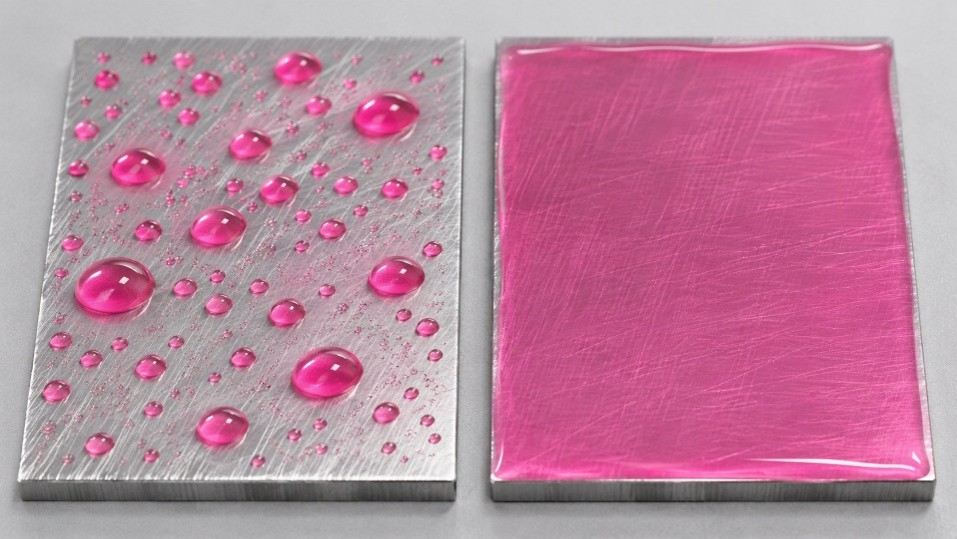
L’apprêt contient un promoteur d’adhérence et contribue à protéger le métal contre la corrosion. Les essais au brouillard salin réalisés par Permabond sur de l’aluminium abrasé, collé à l’aide d’un acrylique structurel, ont montré une meilleure durabilité lorsque l’apprêt était utilisé. Il y a également un avantage pratique. L’apprêt est rose, ce qui permet à l’opérateur de voir d’un seul coup d’œil si une pièce est prête. S’il forme des perles, la surface nécessite un traitement supplémentaire. S’il s’étale en un film uniforme et lisse, vous pouvez procéder au collage.
Une mise en garde toutefois. Dans certains secteurs, notamment l’aérospatiale, le procédé de gravure ou d’anodisation est stipulé dans le cahier des charges. Un nouvel adhésif ne changera pas cela de lui-même, et tout changement devrait faire l’objet d’une procédure de qualification.
2. Assemblage du polypropylène et du polyéthylène sans flamme ni plasma
Le polypropylène et le polyéthylène sont présents dans les réservoirs, les boîtiers, les canalisations et les intérieurs de voiture. Quiconque a déjà essayé de les coller sait que cela représente un véritable défi. Leur énergie de surface est si faible que la plupart des adhésifs ne parviennent jamais à les imprégner correctement. L’adhésif reste en surface, durcit, puis se détache proprement.
La préparation de surface standard s’effectue par flamme, effet corona ou plasma. Ces méthodes sont efficaces, mais chacune nécessite son propre équipement et sa propre alimentation électrique ; de plus, le traitement à la flamme implique la présence d’une flamme nue dans l’usine. De plus, l’effet du traitement s’estompe avec le temps ; les pièces doivent donc souvent être collées dans un délai donné.
La gamme TA46XX de Permabond permet de coller ces plastiques sans nécessiter d’apprêt ni de traitement de surface. Voici les résistances au cisaillement issues de la fiche technique du TA4605 (ISO 4587) :
| Substrat | Résistance au cisaillement | Mode de rupture |
| HDPE | 15 N/mm² (2 175 psi) | Adhésif |
| Polypropylène | >8 N/mm² (>1 200 psi) | Support |
| Polyéthylène | >7 N/mm² (>1 000 psi) | Support |
| EPDM | >3,5 N/mm² (>500 psi) | Support |
| PTFE | 1,5 N/mm² (220 psi) | Substrat |
Une rupture du substrat signifie que le plastique s’est cassé, étiré ou déformé avant que le collage ne cède. C’est ce qui s’est produit sur le polypropylène, le polyéthylène, l’EPDM et le PTFE ; ces chiffres reflètent donc la limite du plastique, et non celle du collage. Le PEHD fait exception. Dans ce cas, c’est la liaison elle-même qui a cédé, ce qui explique pourquoi sa valeur est supérieure à celle des autres.
Vous devez tout de même vous assurer que la pièce est propre avant le collage. Les composants moulés comportent souvent des agents de démoulage ; vous devez donc les essuyer avec de l’isopropanol (IPA) et laisser celui-ci s’évaporer complètement. C’est la seule préparation nécessaire.
Il existe plusieurs nuances adaptées à différents types de joints. La nuance TA4605 est celle qui durcit le plus rapidement. Il s’agit d’un gel épais qui ne s’affaisse pas, contenant des microbilles qui maintiennent le joint à une épaisseur contrôlée dans des interstices pouvant atteindre 1 mm (0,04 pouce). Le TA4610 vous offre un temps de travail plus long pour les pièces de grande taille. Le TA4611 est transparent et plus fluide, ce qui convient aux joints serrés, tandis que le TA4631 dégage moins d’odeur. Chaque référence permet également de coller les métaux, les composites et la plupart des autres plastiques.
3. Réduire la quantité de solvant utilisée au cours du processus
Une préparation de surface plus courte implique généralement une utilisation moindre de solvant. Le retrait d’un apprêt polyoléfinique permet d’éliminer un produit à base de solvant du bâtiment, ainsi que les mesures de stockage et de contrôle de l’exposition qui y sont associées. Le retrait d’un décapant pour aluminium supprime souvent les étapes de dégraissage, de rinçage et de neutralisation qui y sont liées. De plus, lorsque les pièces passent par moins d’étapes, les opérateurs les manipulent moins et n’ont pas besoin de les nettoyer à nouveau aussi souvent.
Les solvants ne disparaissent toutefois pas toujours complètement. Les pièces doivent tout de même être raisonnablement propres, et certaines devront encore être essuyées avec de l’IPA. Cela dit, les acryliques durcis sont plus efficaces que de nombreux adhésifs pour éliminer les légères salissures et la graisse ; ainsi, selon l’application, un nettoyage au solvant n’est pas toujours nécessaire. Ils comportent également leurs propres risques, et certains dégagent une forte odeur ; veillez donc à lire la fiche de données de sécurité et à vous assurer que la zone est bien ventilée. Il en va de même pour l’apprêt 2K. Votre objectif est de réduire les risques sur l’ensemble de la gamme, plutôt que de vous contenter d’un produit « sûr » sur le papier.
Tester la modification
Voici une comparaison des deux itinéraires.
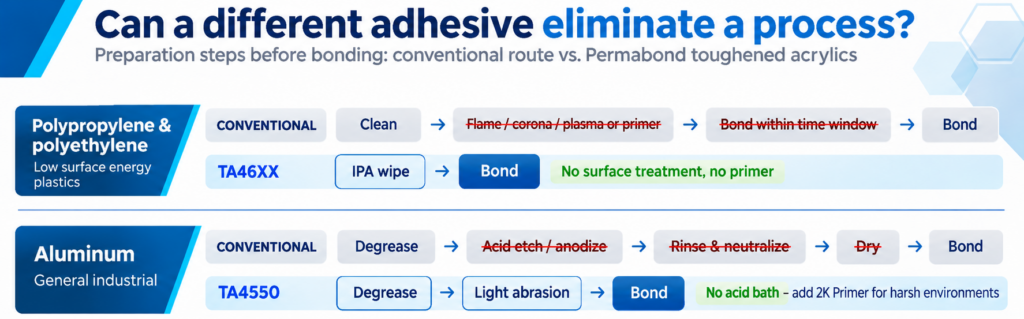
Il n’existe pas deux chaînes de production identiques ; par conséquent, la seule façon de savoir si vous pouvez supprimer une étape est de l’essayer. Dressez la liste de toutes les opérations qui interviennent autour du collage : nettoyage, traitement, application d’apprêt, temps d’attente et contrôle. Sélectionnez les étapes dont vous aimeriez le plus vous passer. Ensuite, assemblez de véritables pièces selon les deux méthodes, soumettez-les à la chaleur, à l’humidité, aux produits chimiques et aux contraintes auxquelles elles seront confrontées en utilisation, puis comparez les résultats.
Ce faisant, gardez à l’esprit les limites de l’adhésif. Le TA4605 comble des interstices allant jusqu’à 1 mm (0,04 pouce), fonctionne jusqu’à -55 °C (-67 °F) et peut altérer certains thermoplastiques ; veuillez donc vérifier au préalable sa compatibilité. Le TA4550 comble des interstices allant jusqu’à 5 mm (0,2 pouce).
Si ce procédé simplifié est adopté, ses avantages vont bien au-delà de la caution. Il y a moins d’équipements à faire fonctionner, moins de produits chimiques à stocker, et il est plus facile d’assurer la cohérence du procédé.
Une autre façon d’envisager la notion de « plus sûr »
Le distributeur est peut-être le plus petit élément de la chaîne de production, mais son contenu a une grande influence sur ce qui se passe autour de lui. Juger un adhésif uniquement à l’aune de son étiquette de danger ne vous donne qu’une vision partielle de la situation. Il est tout aussi utile de se demander quelle préparation de surface l’adhésif vous permet d’éviter, qu’il s’agisse d’un bain d’acide, d’un appareil à plasma ou d’un apprêt à base de solvant. Toutes les étapes ne peuvent pas être supprimées, et vous devez valider chaque modification sur des pièces réelles. Cependant, lorsque cela est possible, vous obtenez un processus plus simple et un atelier plus propre. C’est un gain en matière de sécurité que la fiche technique ne vous indiquera pas.
Vous vous demandez si l’une des étapes de votre chaîne de production pourrait être supprimée ? L’équipe technique de Permabond peut vous aider à y voir plus clair. Indiquez-nous ce que vous collez et comment vous préparez actuellement les pièces, et nous vous proposerons une formulation à tester et vous aiderons à planifier les essais. Que vous envisagiez un seul assemblage ou une chaîne de production complète, il est utile d’en discuter avant d’investir dans de nouveaux équipements de traitement ou d’introduire davantage de produits chimiques dans votre atelier. Le processus le plus simple est souvent celui qui comporte le moins d’étapes, et le choix d’un adhésif adapté pourrait bien vous permettre d’y parvenir. Contactez-nous pour discuter de votre application ou pour demander un échantillon du TA4550 ou de la gamme TA46XX !
Permabond vous aidera à sélectionner la colle qui convient à votre application.
s produits Permabond sont vendus par l'intermédiaire de distributeurs dans le monde entier.
Vous pouvez obtenir une copie de notre certificat ISO