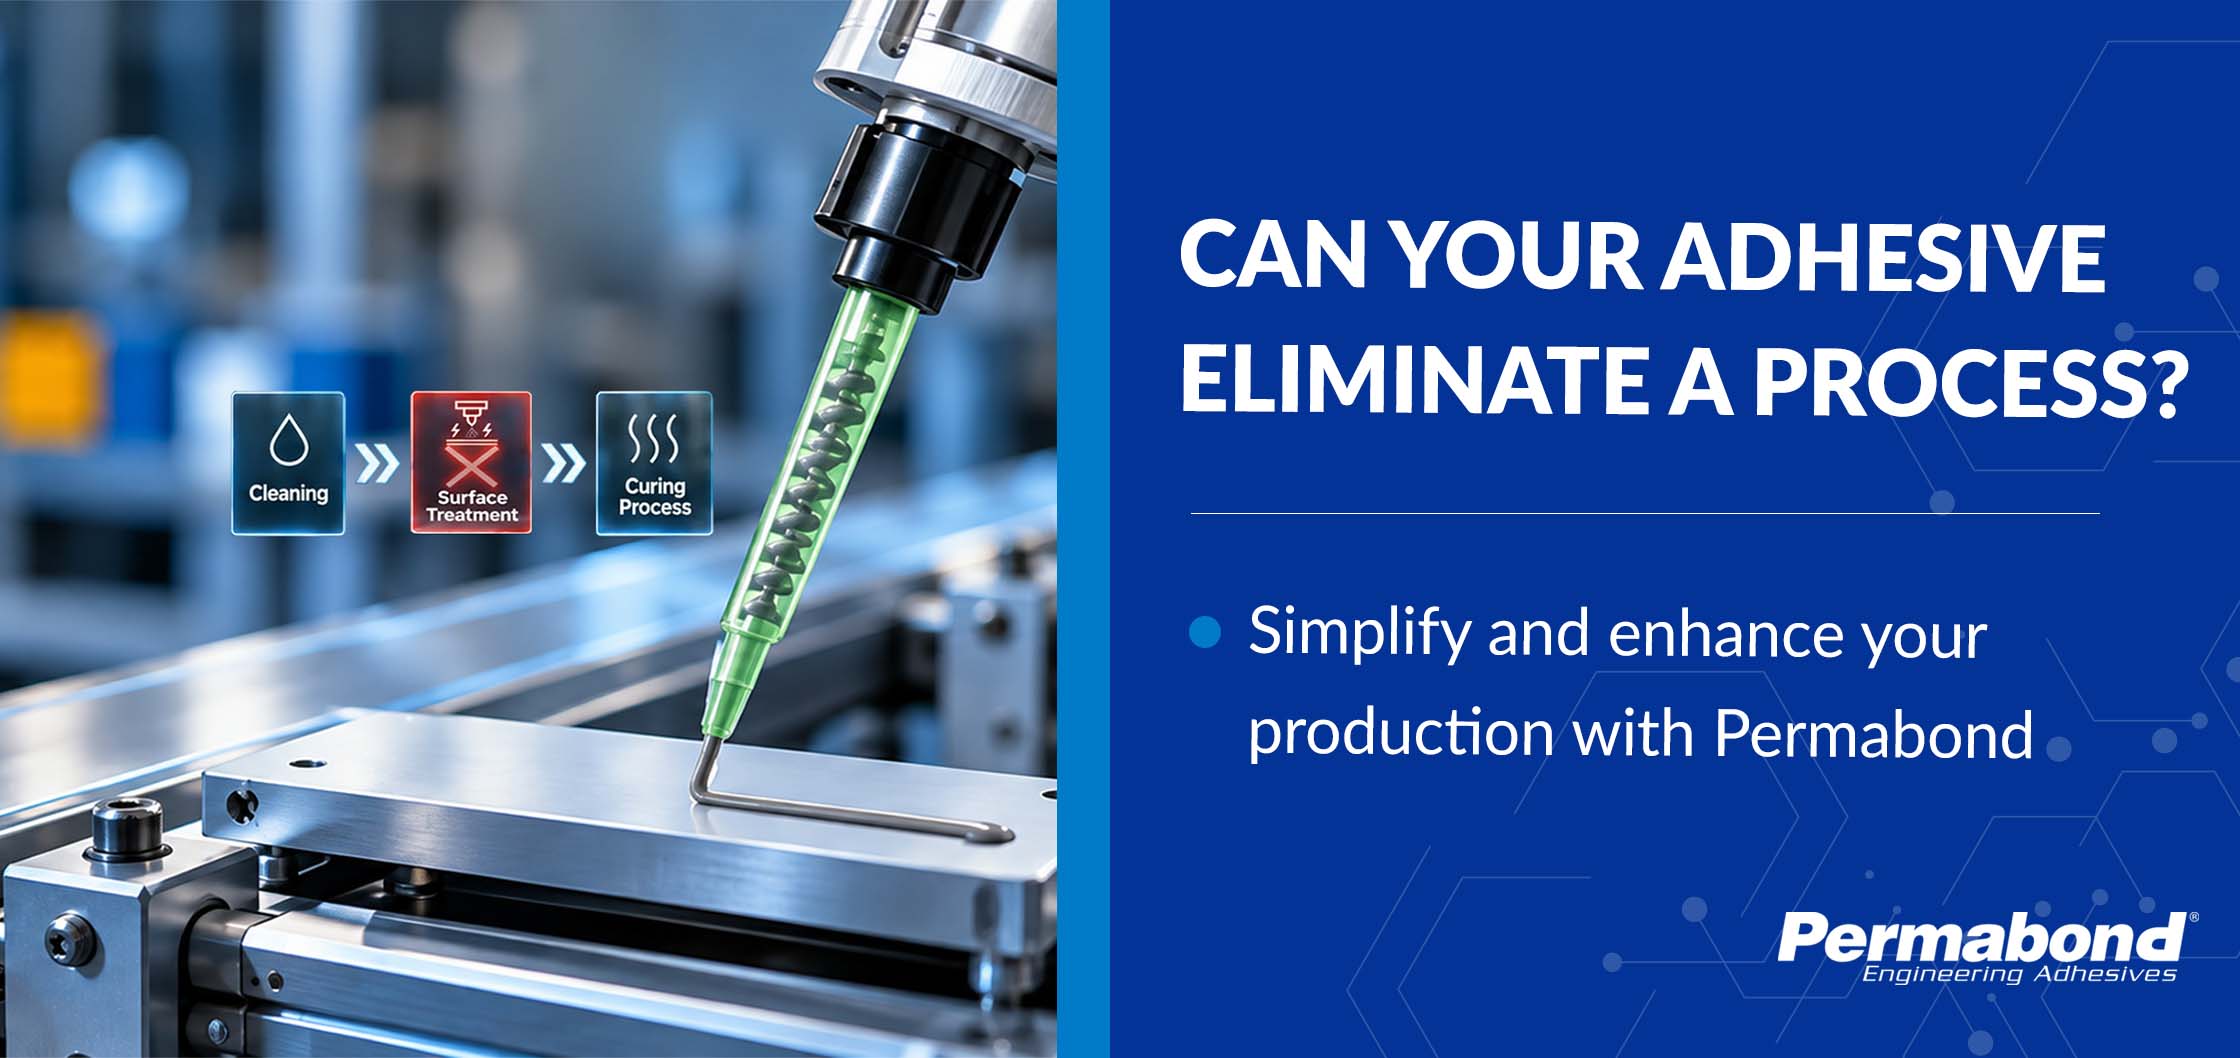
Fica no final de uma linha típica de colagem e olha para trás ao longo dela. O dispensador que realmente aplica o adesivo costuma ser uma das menores peças do local. A maior parte do espaço — e boa parte do custo — vai para a preparação da superfície. Pode haver um tanque de decapagem e estações de enxágue para alumínio, uma unidade de chama ou plasma para polipropileno e uma cabine onde o primer à base de solvente é pulverizado nas peças sob um sistema de extração suspenso.
Nada disso está lá por acaso. A preparação da superfície costuma ser o que faz a aderência funcionar. Mas cada etapa traz seus próprios produtos químicos, consumo de energia, manutenção e treinamento. Cada uma delas é mais uma chance de algo dar um pouco errado durante um turno agitado.
Então, quando as pessoas falam sobre “adesivos mais seguros”, a conversa costuma ser muito limitada. Ela tende a se restringir ao próprio adesivo: sua classificação de risco, seus rótulos e o que diz a ficha de dados de segurança. Essas coisas são importantes, claro. Mas vale a pena fazer uma segunda pergunta também. Se usássemos um adesivo diferente, será que poderíamos deixar de fazer algo potencialmente perigoso na hora de preparar nossos materiais para a colagem?
Não te limites ao rótulo
A ficha de dados de segurança de um adesivo descreve apenas um produto. Ela não diz nada sobre o ácido, o queimador a gás ou o primer dos quais o resto do processo depende. Um adesivo com uma classificação de risco um pouco pior ainda pode tornar a fábrica mais segura no geral, se permitir que você elimine uma etapa que era muito mais perigosa.
Isso não quer dizer que um adesivo possa substituir qualquer processo. Muitas vezes, isso não é possível. Mas, na hora de escolher um adesivo, é preciso levar em conta se é necessária uma preparação da superfície, além da resistência, do tempo de cura e do custo.
Três lugares onde isso pode fazer uma diferença de verdade
1. Colagem de alumínio sem banho de ácido
O alumínio é muito usado em colagens, e nem sempre é fácil. O óxido que se forma naturalmente na superfície dele é frágil e está sempre mudando, e é por isso que a preparação química da superfície tem sido o padrão há muito tempo. Tanto a gravação cromo-sulfúrica (FPL) quanto a anodização com ácido fosfórico dão excelentes resultados. Mas elas também exigem tanques de ácido, enxágue, neutralização e tratamento de resíduos, e os processos mais antigos usam cromatos.
Os adesivos à base de metacrilato de metila (MMA) geralmente aderem bem aos metais sem precisar de nenhuma preparação significativa da superfície. Eles conseguem aderir mesmo com uma leve contaminação por óleo e camadas de óxido, chegando até o material de base por baixo, o que elimina a necessidade de uma preparação extensa da superfície.
Os adesivos para acrílico temperado são bem menos exigentes. Veja o Permabond TA4550. A ficha técnica dele pede uma superfície limpa, seca e sem gordura. Para alumínio, cobre e suas ligas, ele recomenda uma leve lixação com lixa ou algo parecido, só o suficiente pra tirar a camada de óxido. Não é preciso fazer decapagem.
O TA4550 é um acrílico reforçado de duas partes, na proporção de 2:1, com baixo odor. À temperatura ambiente, ele fixa em 5 a 6 minutos e fica totalmente curado após 24 horas. No alumínio, ele atinge 24 a 28 N/mm² (3.481 a 4.062 psi) em cisalhamento. Ele também cola plásticos, então um suporte de alumínio pode ser fixado diretamente em uma peça de nylon. Quando a Permabond testou a colagem de alumínio com nylon 6,6, o nylon se rompeu antes da colagem, a mais de 6 N/mm² (870 psi).
Se a peça ficar ao ar livre
A abrasão por si só nem sempre é suficiente para peças expostas ao sal, à umidade ou às intempéries. Nesses casos, vale a pena considerar o primer Permabond 2K. A superfície ainda precisa ser desengraxada e lixada; depois, aplica-se uma camada fina de primer antes da colagem. Comparado com usar uma linha de corrosão, é só mais um passinho a mais.
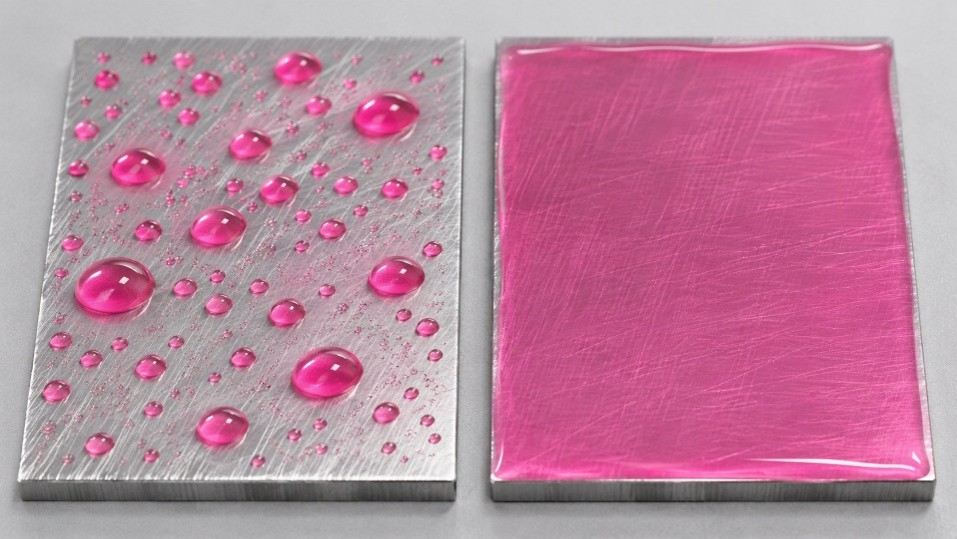
O primer contém um promotor de adesão e ajuda a proteger o metal contra a corrosão. Os testes de névoa salina da Permabond em alumínio lixado, colado com um acrílico estrutural, mostraram maior durabilidade quando o primer foi usado. Tem também uma vantagem prática. O primer é rosa, então você consegue ver de relance se uma peça está pronta. Se ele formar gotinhas, a superfície precisa de mais trabalho. Se ele se espalhar uniformemente, formando uma camada lisa, pode ir em frente e colar.
Só um aviso. Em alguns setores, especialmente no aeroespacial, o processo de decapagem ou anodização está previsto nas especificações. Um novo adesivo não vai mudar isso por si só, e qualquer mudança teria que passar por um processo de qualificação.
2. Colagem de polipropileno e polietileno sem chama nem plasma
O polipropileno e o polietileno são usados em tanques, carcaças, tubulações e interiores de carros. Quem já tentou colá-los sabe que é um desafio. A energia superficial deles é tão baixa que a maioria dos adesivos nem consegue aderir direito. O adesivo fica na superfície, cura e depois se solta sem deixar resíduos.
A preparação padrão da superfície é feita com chama, corona ou plasma. Funciona, mas cada método precisa de seu próprio equipamento e energia, e o tratamento com chama significa ter uma chama aberta na fábrica. Além disso, o efeito do tratamento vai perdendo a eficácia com o tempo, então muitas vezes as peças precisam ser coladas dentro de um determinado prazo.
A linha TA46XX da Permabond cola esses plásticos e não precisa de primer nem de nenhum tratamento de superfície. Essas são as resistências ao cisalhamento da ficha técnica do TA4605 (ISO 4587):
| Substrato | Resistência ao cisalhamento | Modo de falha |
| HDPE | 15 N/mm² (2.175 psi) | Adesivo |
| Polipropileno | >8 N/mm² (>1.200 psi) | Substrato |
| Polietileno | >7 N/mm² (>1.000 psi) | Substrato |
| EPDM | >3,5 N/mm² (>500 psi) | Substrato |
| PTFE | 1,5 N/mm² (220 psi) | Substrato |
Falha do substrato significa que o plástico quebrou, esticou ou se deformou antes que a ligação cedesse. Foi o que aconteceu com o polipropileno, o polietileno, o EPDM e o PTFE; portanto, esses números mostram o limite do plástico, e não da ligação. O HDPE é a exceção. Nesse caso, a própria ligação cedeu, e é por isso que o valor dele é maior do que os outros.
Você ainda precisa limpar a peça antes de colar. É comum que haja agentes desmoldantes nos componentes moldados, então limpe-os com isopropanol (IPA) e deixe evaporar completamente. Essa é a única preparação necessária.
Existem vários tipos para atender a diferentes linhas de aplicação. O TA4605 é o que seca mais rápido. É um gel espesso que não escorre, com microesferas que mantêm a linha de colagem com uma espessura controlada em aberturas de até 1 mm (0,04 pol.). O TA4610 te dá mais tempo para trabalhar em peças maiores. O TA4611 é transparente e mais fino, o que é ideal para juntas bem justas, e o TA4631 tem um odor mais suave. Todas as versões também colam metais, compósitos e a maioria dos outros plásticos.
3. Usar menos solvente ao longo do processo
Uma preparação de superfície mais rápida geralmente significa menos solvente. Remover um primer de poliolefina elimina a necessidade de usar um produto à base de solvente na fábrica, junto com os controles de armazenamento e exposição a ele. Remover um decapante de alumínio muitas vezes elimina a necessidade de desengraxar, enxaguar e neutralizar. E quando as peças passam por menos etapas, os operadores manuseiam-nas menos e não precisam limpá-las novamente com tanta frequência.
Mas os solventes nem sempre somem completamente. As peças ainda precisam estar razoavelmente limpas, e algumas ainda vão precisar de uma limpeza com IPA. Dito isso, os acrílicos reforçados são melhores do que muitos adesivos pra remover contaminação leve e gordura; então, dependendo da aplicação, nem sempre é preciso limpar com solvente. Eles também trazem seus próprios riscos, e alguns têm um cheiro forte, então dá uma olhada na ficha de dados de segurança e garante que o local esteja bem ventilado. O mesmo vale para o primer 2K. O que você quer é reduzir o risco em toda a linha, em vez de ter só um produto que seja “seguro” no papel.
Testando a mudança
Veja aqui como as duas rotas se comparam.
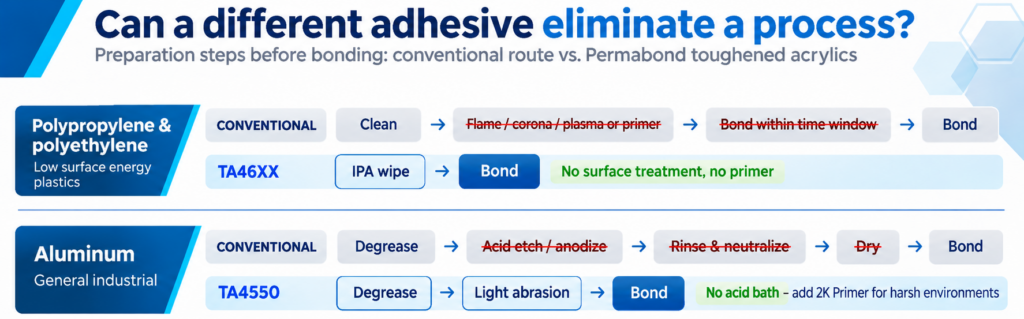
Não existem duas linhas de produção iguais, então a única maneira de descobrir se dá pra eliminar uma etapa é tentar. Faça uma lista de tudo o que rola em torno da colagem: limpeza, tratamento, aplicação de primer, espera e inspeção. Escolha as etapas das quais você mais gostaria de se livrar. Depois, faça a colagem de algumas peças reais das duas maneiras, submeta-as ao calor, à umidade, aos produtos químicos e às cargas que elas enfrentarão durante o uso e veja como ficam os resultados.
Ao fazer isso, lembre-se dos limites do adesivo. O TA4605 preenche espaços de até 1 mm (0,04 pol.), funciona em temperaturas de até -55 °C (-67 °F) e pode afetar alguns termoplásticos, então verifique a compatibilidade antes. O TA4550 preenche espaços de até 5 mm (0,2 pol.).
Se o processo mais simples for aprovado, os benefícios vão além da garantia. Tem menos equipamentos para operar, menos produtos químicos para armazenar e é mais fácil manter a consistência do processo.
Uma maneira diferente de pensar sobre “mais seguro”
O dispensador pode ser a peça mais pequena da linha de produção, mas o que tem dentro dele influencia muito o que acontece ao seu redor. Avaliar um adesivo apenas pela etiqueta de risco é só metade da história. É igualmente útil perguntar qual etapa de preparação da superfície o adesivo permite pular, seja um banho de ácido, uma unidade de plasma ou um primer à base de solvente. Nem todas as etapas podem ser eliminadas, e você precisa testar cada mudança em peças reais. Mas, quando for possível, você acaba com um processo mais simples e uma fábrica mais limpa. Esse é um ganho de segurança que a ficha técnica não vai te mostrar.
Está pensando se alguma etapa da sua linha de produção poderia ser eliminada? A equipe técnica da Permabond pode te ajudar a descobrir. Conta pra gente o que você está colando e como prepara as peças hoje, e a gente vai sugerir um tipo de produto para você testar e te ajudar a planejar os testes. Seja uma única junta ou uma linha de produção inteira, vale a pena conversar antes de investir em novos equipamentos de tratamento ou trazer mais produtos químicos para a fábrica. O processo mais simples costuma ser aquele com menos etapas, e o adesivo certo pode ser o que vai te levar até lá. Fale com a gente para conversarmos sobre a sua aplicação ou para pedir uma amostra do TA4550 ou da linha TA46XX!
Permabond irá ajudá-lo a selecionar o adesivo certo para sua aplicação.
Os produtos Permabond são vendidos através de distribuidores em todo o mundo.
A Permabond é uma empresa certificada ISO QMS.